Artykuł sponsorowany
Co przesądza o zakresie naprawy pompy olejowej w maszynach pracujących w ruchu ciągłym
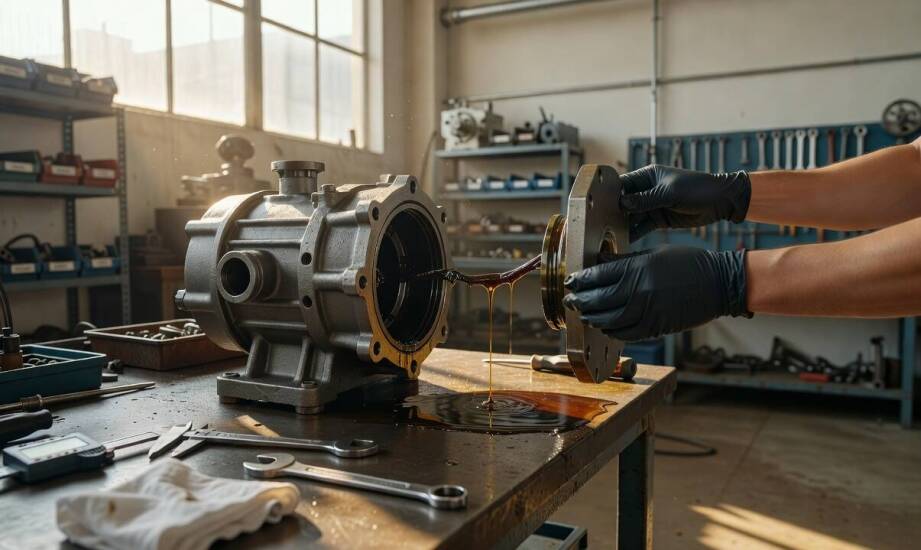
W maszynach pracujących w ruchu ciągłym, takich jak zaawansowane linie produkcyjne czy układy hydrauliczne w przemyśle, nagłe pojawienie się niskiego ciśnienia oleju lub nietypowego hałasu rzadko oddaje pełny obraz uszkodzeń. Zmiana odgłosu pracy urządzenia lub wahania widoczne na manometrach bezbłędnie wskazują na problem z układem smarowania. Nie precyzują jednak, czy usterka sprowadza się do wymiany nieszczelnych elementów zewnętrznych, czy wymaga głębokiej ingerencji w sam mechanizm. Spadek wydajności w głównej magistrali potrafi skutecznie maskować zużycie wewnętrznych podzespołów. Wyznaczenie niezbędnego zakresu interwencji wymaga analitycznego zbadania parametrów działania pompy pod stałym obciążeniem.
Zużycie elementów roboczych i wpływ temperatury chłodziwa
Zużycie wirnika w pompie wywołuje postępujący wzrost luzów wewnątrz żeliwnego korpusu. Konsekwencją tego zjawiska jest odczuwalny spadek parametrów tłoczenia lepkiej cieczy. Obserwacja takich odchyleń z reguły wymusza kompleksową regenerację głównego podzespołu roboczego, uniemożliwiając doraźną poprawę sprawności urządzenia. Usterki punktowe, w tym defekty mechanicznych uszczelnień czołowych, powodują powstawanie lokalnych wycieków i natychmiastową utratę ciśnienia bocznego. Intensywne wyrobienie bieżni łożysk generuje z kolei przewlekłe wibracje oraz nagłe, silne przegrzewanie samej obudowy sprzętu. Siła narastających drgań w krótkim czasie przenosi szkodliwe obciążenia na pozostałe części współpracujące. W układach przemysłowych zasilanych całodobowo degradacja powierzchni ślizgowych zachodzi znacznie gwałtowniej niż w maszynach włączanych cyklicznie.
Ogromne znaczenie dla spowolnienia destrukcji metalowych powierzchni ma skrupulatna filtracja cieczy roboczej. Utrzymująca się wysoka temperatura środowiska smarnego skraca jego przydatność eksploatacyjną, potęgując odkładanie się twardych osadów w najwęższych kanałach. Obecność zanieczyszczeń o strukturze stałej zwiększa opory tarcia i wywołuje błyskawiczne nagrzewanie się węzłów łożyskowych, znacznie wykraczając swoimi skutkami poza jednostkowe usterki. Drobiny o wielkości przekraczającej 25 mikrometrów systematycznie blokują przewężenia ciśnieniowe układu, co bezpośrednio inicjuje groźne zjawisko uderzeń kawitacyjnych. Ciągłe wahania ciśnień pod maksymalnym obciążeniem skutecznie niszczą wewnętrzne bariery tłoczące. Początkowo stosunkowo niewielki luz po pewnym czasie eskaluje do poziomu poważnej awarii paraliżującej sprawność całej instalacji.
Pomiary wydajności przed podjęciem decyzji o naprawie
Pomiary ciśnienia wyjściowego i dogłębna analiza spektrum drgań pozwalają precyzyjnie ocenić zniszczenia samej mechaniki na długo przed pierwszym demontażem. Profesjonalny hydrotester wpięty w obieg zewnętrzny wychwytuje bezpośredni spadek przepływu medium wyrażony w litrach na minutę lub centymetrach sześciennych na obrót. Dodatkowo czujniki stacjonarnego analizatora wibracji wyłapują wszystkie niesymetryczne skoki badanej amplitudy. Odchylenia od normy w paśmie drganiowym jednoznacznie potwierdzają skrajne wyeksploatowanie bieżni oporowych oraz postępującą utratę pierwotnego wyważenia samego wirnika. Zewnętrzne odbarwienia powłok lakierniczych i utlenienie stali bezpośrednio na wale napędowym sygnalizują, że dany sprzęt wielokrotnie pracował znacznie powyżej wartości dopuszczonych przez twórców technologii.
Szczegółowa interpretacja zarejestrowanych logów diagnostycznych otwiera kolejny etap procedury technicznej. Fachowo przygotowana naprawa pompy olejowej wymaga przeniesienia zebranych pomiarów bezpośrednio z maszyny docelowej na profesjonalny stół warsztatowy. Sama wymiana wadliwego uszczelnienia nie przywróci pompie pierwotnej sprawności tłoczenia, jeśli technicy zignorują potężne luzy łożyskowe. Realizując obsługę serwisową przemysłowych urządzeń wirujących, zakład Z.E.A.N.N. ROTOR buduje cały harmonogram działań właśnie na podstawie konkretnych wskazań aparatury mierniczej. Bazując na widmach drganiowych, inżynierowie bezbłędnie oddzielają nadające się do bezpiecznej obróbki podzespoły mechaniczne od fragmentów kwalifikujących się wyłącznie do utylizacji. Rygorystyczne przestrzeganie tej analitycznej sekwencji drastycznie obniża ryzyko nawrotu tych samych problemów ciśnieniowych po ponownym uruchomieniu linii.
Dobór właściwej technologii remontowej nigdy nie zależy od pierwszego symptomu zaobserwowanego przez pracownika obsługującego panel sterowania. Prawidłowy plan odtworzeniowy zawsze uwzględnia zestawienie trudnych warunków otoczenia, zbadaną głębokość uszkodzeń powierzchni stalowych oraz realne zagrożenie związane z przymusowym postojem maszyny. Ścisła interpretacja wskazań diagnostycznych skutecznie ogranicza liczbę pobieżnych ingerencji, które z reguły kończą się powracającymi nieszczelnościami. Rzetelne skupienie się na analizie wibracji i ukrytych oporów sprzętu chroni zaawansowaną infrastrukturę zakładu przed zupełnym paraliżem technicznym.
Kategorie artykułów
Polecane artykuły

Instalacja gazowa a redukcja kosztów paliwa – co warto wiedzieć?

Kluczowe zalety usuwania cząstek o wielkości 1 mikrometra z olejów

Jakie są korzyści ze stosowania sterowników centralnego smarowania w systemach hydraulicznych?
